Artykuł sponsorowany
Dlaczego równomierna metaliczna powłoka zależy od przygotowania detalu i parametrów procesu
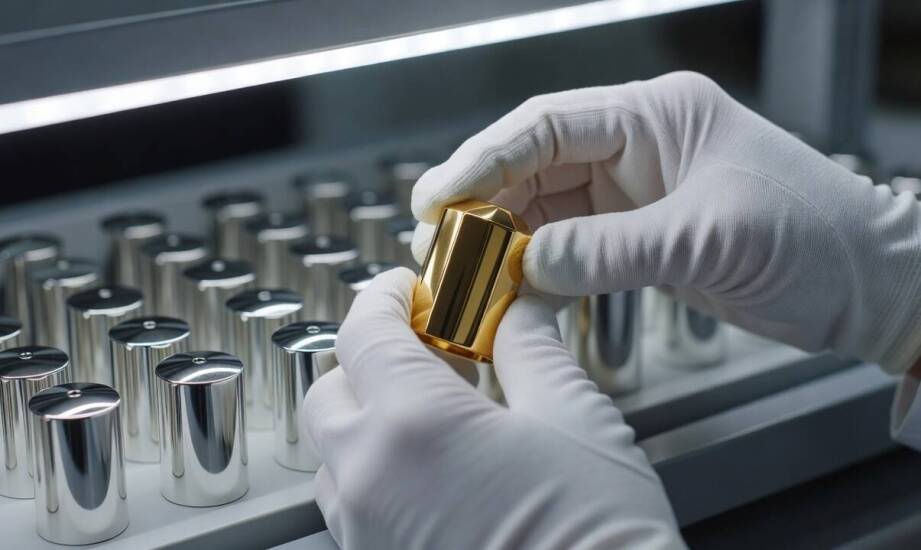
Wymagania estetyczne w branży kosmetycznej i perfumeryjnej sprawiają, że nawet mikroskopijne nierówności na powierzchni opakowania natychmiast rzucają się w oczy. Osiągnięcie idealnie gładkiej, lustrzanej powłoki wymaga precyzyjnego dopasowania czynników fizycznych i chemicznych. Każde niedociągnięcie na początkowych etapach obróbki materiału bezlitośnie uwidacznia się po wyjęciu gotowego elementu z komory. Zrozumienie mechanizmów rządzących tym procesem pozwala skutecznie unikać defektów produkcyjnych i utrzymywać wysoką powtarzalność seryjną.
Przygotowanie tworzywa i aktywacja powierzchni
Pierwszy krok decydujący o przyczepności warstwy metalu odbywa się na długo przed uruchomieniem pomp próżniowych. Elementy wyjęte z form wtryskowych często noszą na sobie resztki środków antyadhezyjnych. Pozostawienie zanieczyszczeń obniża energię powierzchniową detalu, co bezpośrednio prowadzi do późniejszego łuszczenia się nałożonego aluminium. Stosuje się więc aktywne mycie przemysłowe, a następnie naświetlanie plazmą lub obróbkę koronową. Zabiegi te modyfikują strukturę chemiczną wierzchniej warstwy polimeru, tworząc mikroskopijne punkty zaczepienia dla drobin metalu. Zwiększona adhezja zapobiega późniejszemu odpryskiwaniu warstwy refleksyjnej.
Dalszym etapem przed umieszczeniem elementu w reaktorze bywa nałożenie lakieru bazowego. Cienka warstwa podkładowa skutecznie niweluje mikropory i zarysowania tworzywa, tworząc gładką taflę gotową na przyjęcie właściwego zdobienia. Dopiero tak przygotowany materiał trafia do zamkniętej komory, gdzie rozpoczyna się właściwa metalizacja próżniowa tworzyw sztucznych.
Warunki panujące wewnątrz urządzenia muszą rygorystycznie sprzyjać swobodnemu ruchowi odparowanych cząsteczek. Zbyt wysokie ciśnienie wywołałoby zderzenia parującego aluminium z cząsteczkami powietrza, drastycznie rozpraszając strumień. Dlatego systemy pomp obniżają ciśnienie gazu resztkowego do wartości rzędu 10^{-4} mbar. Samo odparowanie materiału następuje po rozgrzaniu wolframowych włókien, na których umieszcza się drut aluminiowy. W takich warunkach czas napylania zajmuje zaledwie ułamki minut. Grubość ostatecznej warstwy waha się od kilku do kilkudziesięciu nanometrów, często oscylując w granicach 3–40 nm. Utrzymanie tych wartości w ryzach zapobiega matowieniu powierzchni gotowego flakonu.
Wpływ geometrii detalu na równomierną dystrybucję powłoki
Ostre krawędzie, głębokie żłobienia oraz linie łączenia formy stanowią największe wyzwanie dla jednolitego krycia. Proces napylania aluminium w próżni działa na zasadzie linii widzenia. Oznacza to, że w głębokich podcięciach i zagłębieniach osadza się znacznie mniej metalu, co bez odpowiedniej rotacji prowadzi do powstawania ciemniejszych prześwitów. Aby zminimalizować ten efekt, detale montuje się na obrotowych uchwytach planetarnych, które wystawiają każdą ściankę na bezpośredni kontakt ze strumieniem cząsteczek. Na ostrych załamaniach materiału powłoka może jednak przyrastać nierównomiernie, zwiększając ryzyko mikropęknięć.
Alternatywne techniki zdobienia oferują inne właściwości oraz odrębne ograniczenia produkcyjne. Tradycyjny hot-stamping dobrze sprawdza się przy przenoszeniu folii na płaskie logotypy, ale zupełnie nie radzi sobie z trójwymiarowymi nasadkami o obłych kształtach. Samo lakierowanie UV buduje grubszą warstwę ochronną i pozwala na nadawanie koloru, ale nie generuje autentycznego, lustrzanego efektu odbicia światła. Złożone projekty przestrzenne, które realizuje Politech, dowodzą, że tylko precyzyjne napylanie w komorze radzi sobie z trudnymi profilami bez zaburzania ich wizualnych proporcji.
Dodanie cienkiej powłoki ma również kluczowe znaczenie dla bezproblemowego montażu na liniach rozlewniczych. Elementy serii opakowaniowej muszą bezwzględnie zachować swoje tolerancje wymiarowe, aby słoiki, pierścienie i nasadki idealnie się zamykały. Metaliczna powłoka licząca zaledwie kilkadziesiąt nanometrów nie pogrubia zauważalnie ścianek, dzięki czemu gwinty i zatrzaski pracują z pierwotnie założonym oporem. Tak cienka warstwa domaga się jednak ostatecznego zabezpieczenia przed ścieraniem. Zamknięcie metalu między podkładem a warstwą wierzchnią chroni go przed utlenianiem oraz reakcjami z agresywną zawartością flakonu, taką jak alkohol obecny w perfumach.
Finalny wygląd błyszczącego opakowania kosmetycznego wynika z kontrolowania dziesiątek zmiennych fizykochemicznych. Prawidłowy dobór polimeru stanowi zaledwie fundament, na którym opiera się precyzyjne odtłuszczanie, aktywacja powierzchni i rygorystyczne sterowanie próżnią. Spójność całej powłoki zależy od bezbłędnego połączenia geometrii elementu z trajektorią napylanych cząsteczek. Trzymanie się wyznaczonych parametrów na każdym etapie gwarantuje, że gotowy detal przetrwa transport, codzienne użytkowanie i zachowa swój estetyczny charakter przez cały cykl życia produktu.
Polecane artykuły

Bliskie spotkanie z drapieżnikami

OneRepublic

Najdłuższy pocałunek
